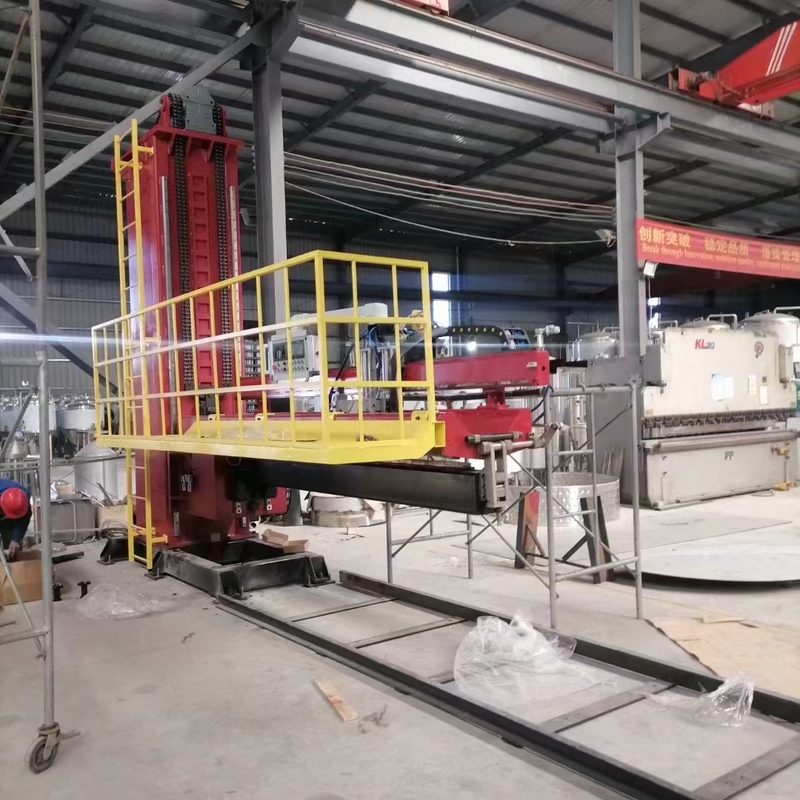
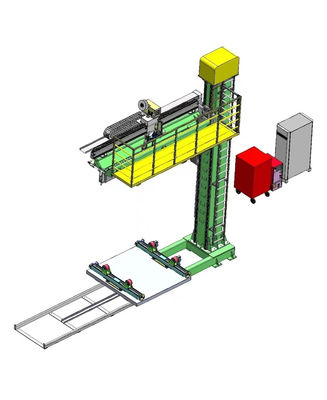
作業部品の状態:
1工品の直径:100~5000mm
2工件長:≤3500mm (各端の弧消しプレートの長さを含む)
3材料:ステンレス鋼,チタン合金など
4壁厚さ: 1.2~10mm
2溶接プロセス:
1) プラズマ溶接は3~10mmの厚さで使用され,単面溶接と双面成形を実現できる.
2) TIG 溶接は3mm未満の厚さに使用される.
3) 厚さ10mmのステンレス鋼は,ベーリングが必要で,ベーリングの鈍い縁は5mmで,ベーリングの角度は片側から35°です.
4) 厚さが3mm未満またはTIG再溶融カバー表面が使用されている場合,TIG溶接プロセスを使用します.
シールドガス:プラズマ溶接では,溶接シールドガスの複数のチャネルがあります.プラズマガスは一般的に99.99%の純粋アルゴンを使用します.ステンレス鋼のプラズマとTIGの溶接銃のシールドガスは,より良い溶接形成と保護色を得るために95%アルゴン+5%水素を使用します.. 阻力カバーガスとバック保護ガスは99.99%純アルゴンを使用します.
プラズマ溶接システムの特徴:
1) 強い浸透能力により,10mm未満のプレートの厚さにはベーリングは必要ありません.これは溶接前の準備時間を大幅に短縮します.
2) 弧エネルギーが集中し,溶接熱の影響を受けたゾーンは小さく,溶接変形は小さい.
3) 溶接速度が高速で,プラズマは手動アルゴン弧溶接よりも4~5倍短くなります.
4) 優れた繰り返し能力
5) 弧柱は高硬さがあり,安定した片面溶接と双面成形を達成するために小さな穴効果を使用します.
6) 電極はノズルで縮小され,汚染や燃焼が容易ではありません.電極は寿命が長く,溶接欠陥は少ない.
7) 溶接質が良し,多くの材料を溶接することができる.
8) プラズマ弧は,良い制御可能性や調節可能性などがあります.


 メッセージは20〜3,000文字にする必要があります。
 Japanese